Gussteil, Werkstoff, Stückzahl und gewünschte Beladung bestimmen die Ausführung. Senden Sie uns Ihre Zeichnung oder sprechen Sie mit uns über einen Versuch.
Bei der Kombination aus Hammerstation und Vibra brechen F+K-Klopfeinheiten zunächst den Sandkern im eingespannten Gussteil. Anschließend übernimmt die Vibra die zusätzliche Vibrationsbehandlung. Alternativ kann die Vibrationsanlage mit integrierten Klopfeinheiten ausgeführt werden.
Vibration durch Exzenterantrieb
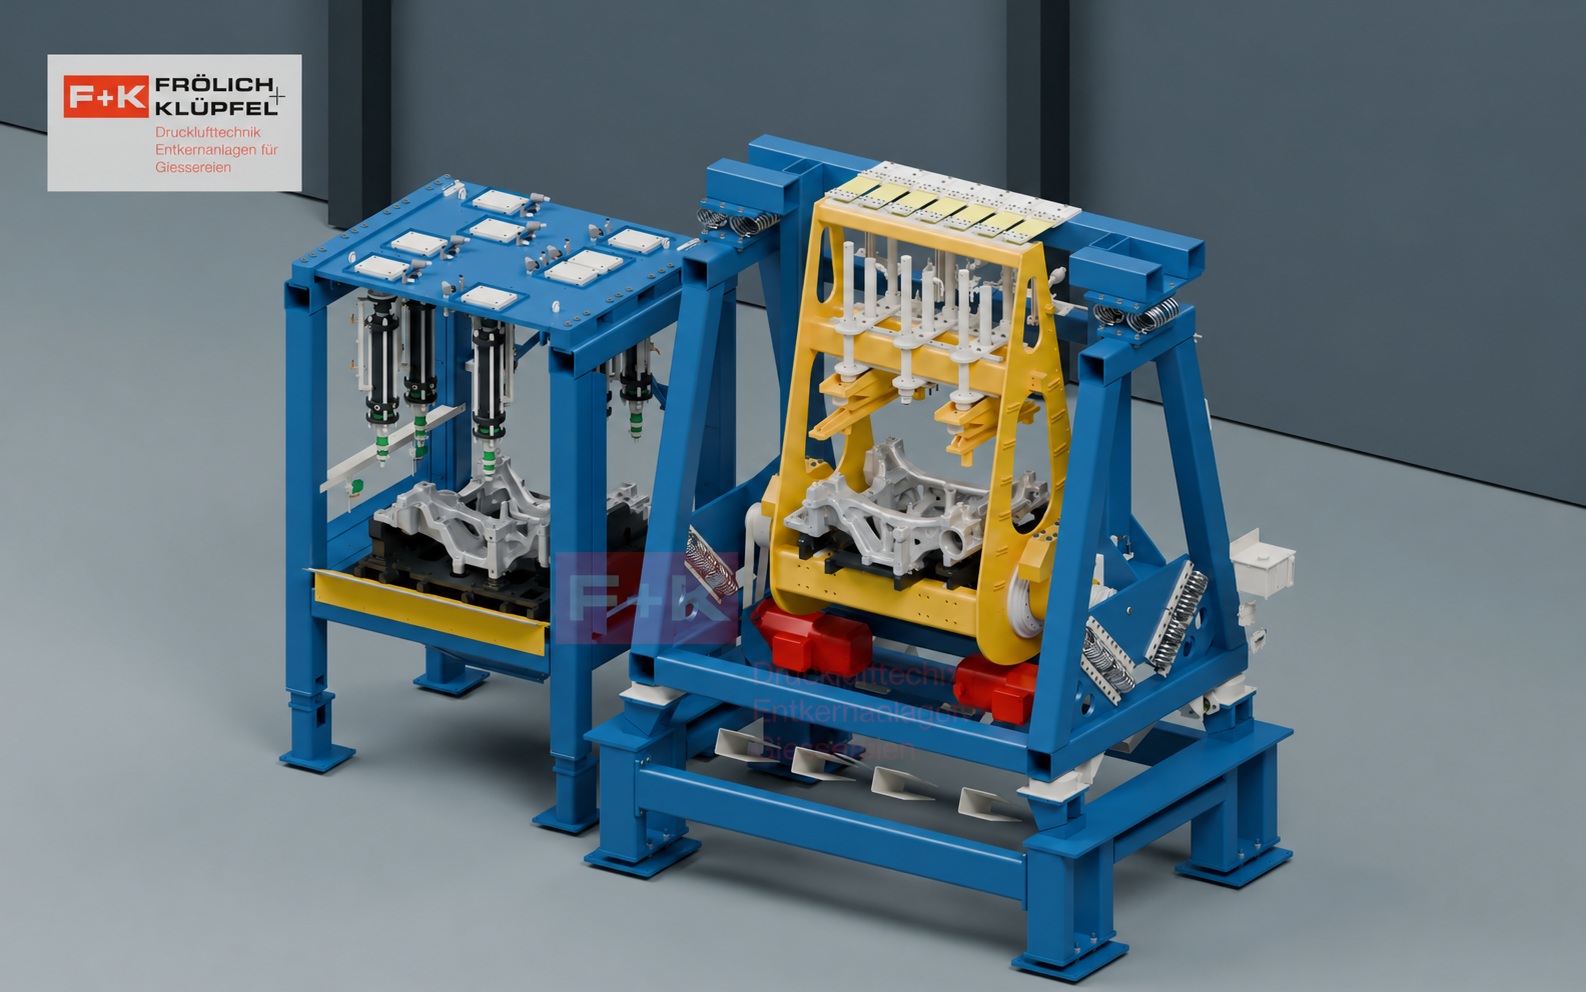
Zwei servogesteuerte Drehstrommotoren treiben eine Exzenterwelle an und versetzen die Anlage in Schwingung. So wird das eingespannte Gussteil in zwei Richtungen beschleunigt. Die zusätzliche Bewegung unterstützt das Lösen und Austragen des Kernsandes.
Gussteil gezielt aufnehmen
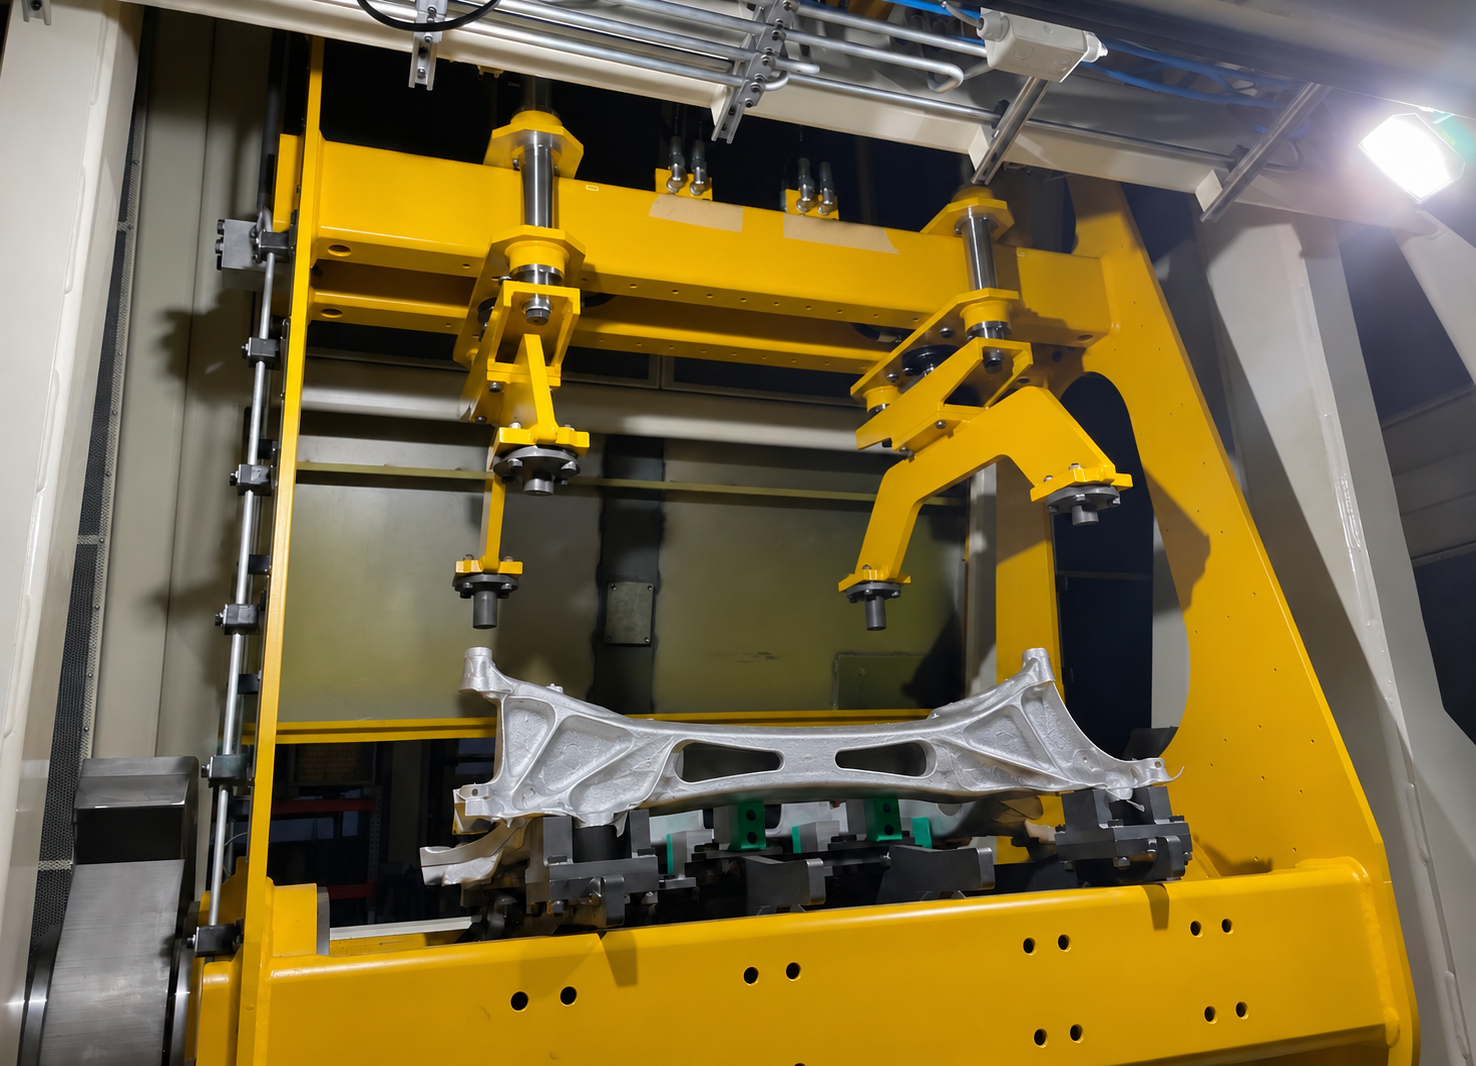
Eine auf das Gussteil abgestimmte Spannvorrichtung hält das Werkstück während der Vibrationsbehandlung. Wechselbare Spannvorrichtungen ermöglichen die Anpassung an unterschiedliche Gussteile. Gerade bei dünnwandigen Aluminiumteilen werden Aufnahme und Prozess gemeinsam ausgelegt.
Sand aus dem Gussteil austragen
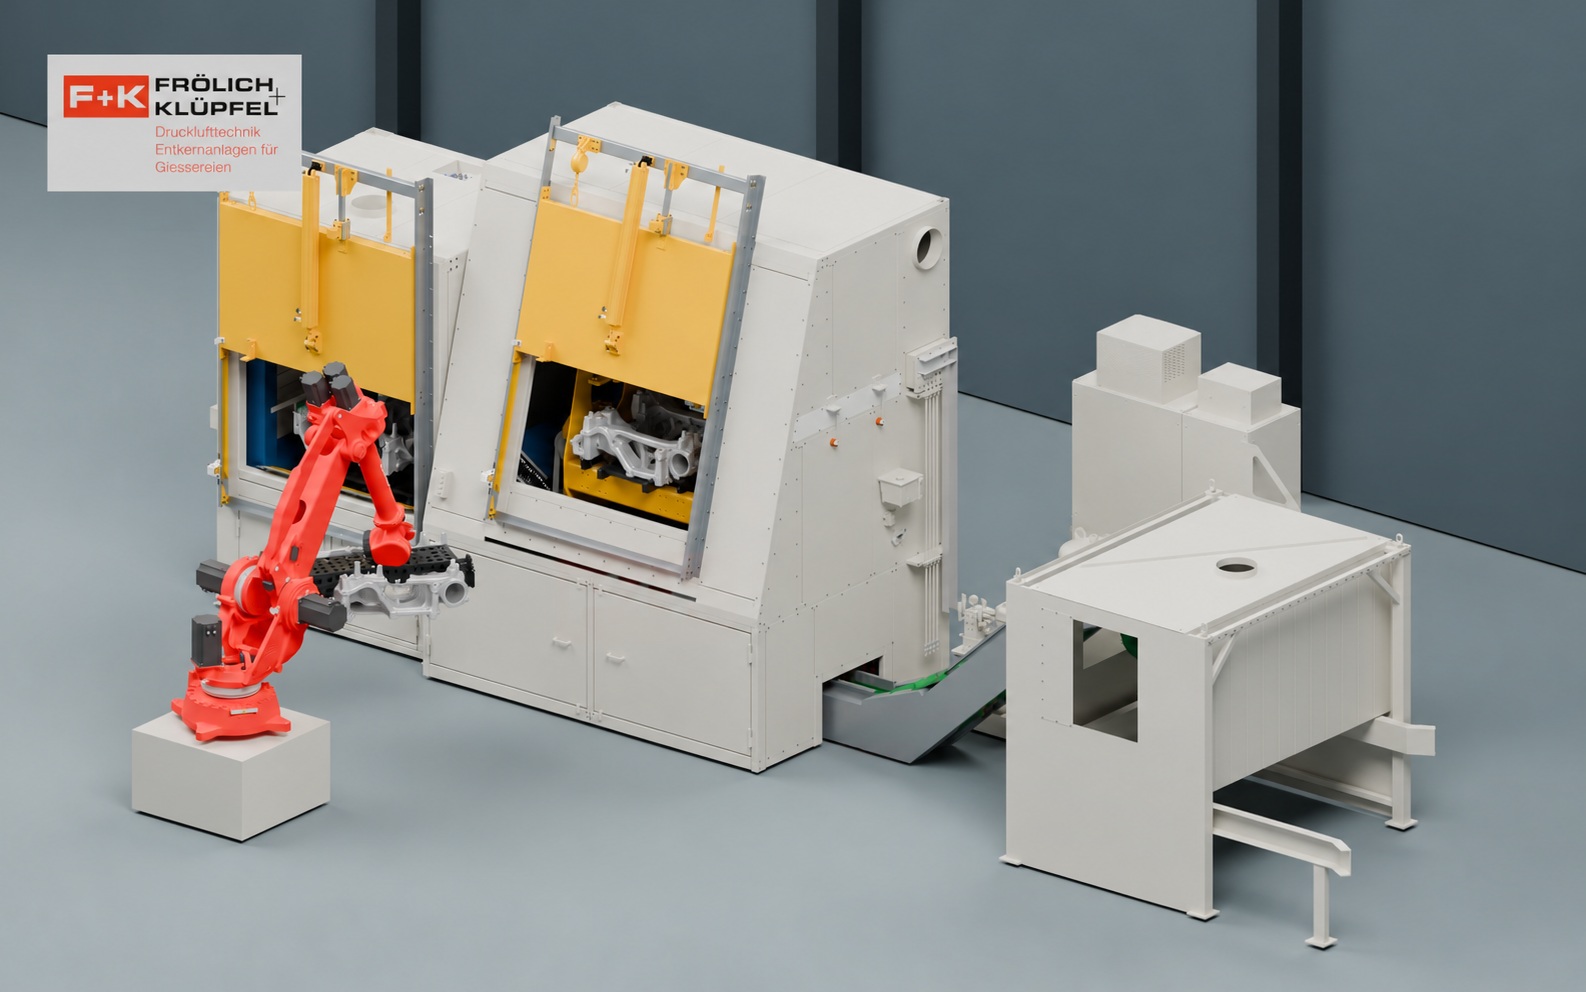
Kernbrechen und Sandentleerung sind unterschiedliche Aufgaben: Nach dem Aufbrechen muss der gelöste Sand auch aus den Hohlräumen gelangen. Hier ergänzt die Vibra die Hammerstation. In der gezeigten Roboterzelle führt ein Sandförderband den ausgetragenen Sand ab.
Stationen mit dem Roboter verbinden
Bei der dargestellten Standardanordnung übernimmt der Roboter die Handhabung zwischen Hammerstation und Vibra. Typische Werkstücke sind komplexe, dünnwandige Aluminium-Fahrwerksteile. Neben Roboterbeladung sind auch manuell beladene Ausführungen möglich.
Auf die Entkernaufgabe abstimmen
Ob eine separate Hammerstation oder integrierte Klopfeinheiten sinnvoll sind, hängt vom Gussteil und vom Fertigungsablauf ab. Spannvorrichtung, Vibrationsablauf und Sandabfuhr werden anhand von Entkernversuchen abgestimmt. Die Vibra ermöglicht das Entkernen von Gussteilen bis 400 kg. Die passende Anlagengröße und Leistungsdaten legen wir für die konkrete Aufgabe fest.
Vibra-Anlagen
Für dünnwandige, komplexe Aluminiumgussteile.
Die Kombination aus Hammerstation und Vibra ist eine typische Standardanordnung zum Entkernen dünnwandiger, komplexer Aluminiumgussteile. Zu den häufigsten Anwendungen gehören Fahrwerksteile. Die robotergestützte Beladung verbindet die beiden Bearbeitungsstationen.
Beispielanordnung aus Hammerstation und Vibra mit Roboterbeladung und Sandförderband.Blick auf die Mechanik +Blick auf die Mechanik mit Aluminium-Fahrwerksteilen; die Schallschutzhauben sind ausgeblendet.
Vibra-Anlagen
Entkerntechnik in Bewegung
Beispielausführungen aus dem F+K-Bildarchiv. Auslegung, Beladung und Ausstattung werden projektbezogen abgestimmt.
Das Video zeigt die kleinste Ausführung unserer Vibra-Anlagen in Betrieb. Inzwischen bieten wir Anlagen mit einer Breite von bis zu 1.600 mm an.
SPRECHEN WIR ÜBER IHRE AUFGABE
Ihre Entkernaufgabe
Für das erste Gespräch helfen uns diese Informationen: